Artykuł sponsorowany
Jak bezpiecznie eksploatować i serwisować gilotynę w zbrojarni bez przestojów
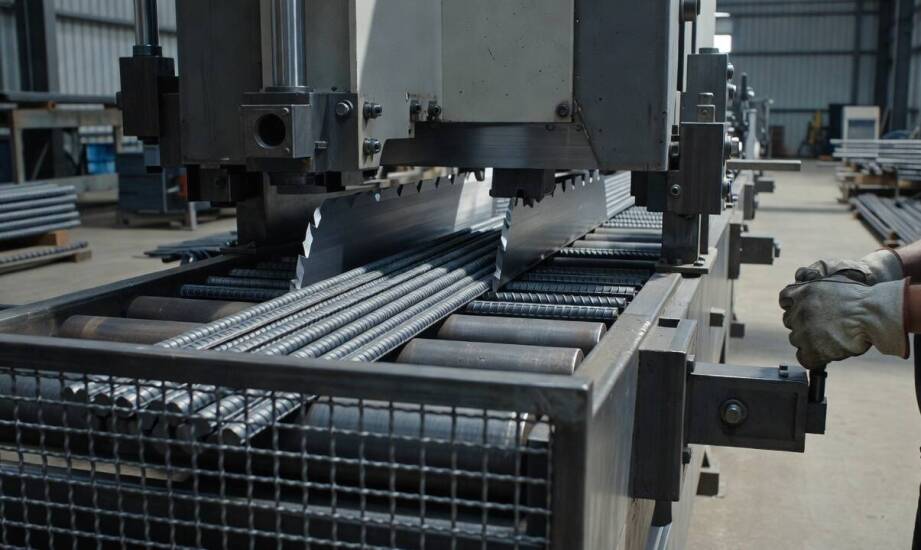
Intensywne cięcie twardej stali przestaje być bezpiecznym etapem produkcji, gdy zaniedbania prowadzą do zakleszczenia materiału lub przeciążenia mechanizmu. Potężne siły nacisku generowane podczas obróbki prętów nie wybaczają błędów w przygotowaniu stanowiska. W warunkach dużej zbrojarni wszelkie incydenty oznaczają nagłe przestoje i realne ryzyko groźnych urazów u operatorów. Zaburzenie ciągłości przygotowania zbrojenia szybko przekłada się na kosztowne opóźnienia na głównym placu budowy. Właściwa eksploatacja wymaga ścisłego przestrzegania wewnętrznych procedur kontrolnych na każdym etapie zmiany roboczej. Rygorystyczne podejście do stanu technicznego maszyn tnących gwarantuje utrzymanie płynności pracy w całym zakładzie produkcyjnym.
Warunki uruchomienia i błędy operatorów
Przed każdym uruchomieniem ciężkiego sprzętu należy dokładnie sprawdzić, czy urządzenie stoi na nośnej i stabilnej powierzchni. Równe podłoże zapobiega niebezpiecznemu przesuwaniu się ramy w trakcie cięcia pod wpływem silnych wibracji. Osłony ruchomych elementów napędu muszą pozostawać zamknięte, a strefa odrzutu musi być całkowicie wolna od ludzi oraz luźnych przeszkód. Długie i wiotkie pręty wymagają odpowiedniego podparcia na rolkach obrotowych lub wytrzymałych kozłach wsporczych. Brak takiego zabezpieczenia prowadzi do uginania się ciężkiej stali i jej niekontrolowanych ruchów tuż po przecięciu. Kable zasilające powinny być suche, odpowiednio zaizolowane i poprowadzone z dala od ostrych krawędzi. Pracownik obsługujący sprzęt musi stosować odzież ochronną. Obowiązkowy zestaw obejmuje okulary chroniące przed odpryskami, grube rękawice oraz obuwie robocze ze stalowym podnoskiem.
Błędy ludzkie szybko weryfikują faktyczną wytrzymałość przemysłowych podzespołów. Próba przecięcia zbyt grubej wiązki przekraczającej parametry znamionowe maszyny skutkuje natychmiastowym zakleszczeniem lub pęknięciem noża. Niewystarczające podparcie długich elementów wygina stal i potęguje ryzyko gwałtownego uderzenia odciętym kawałkiem. Ciągła praca na stępionych krawędziach tnących wymusza dłuższą obróbkę i generuje nadmierne obciążenie całego układu napędowego oraz silnika. Poważnym zagrożeniem pozostaje również instynktowne sięganie w strefę roboczą. Próba usunięcia zaklinowanego metalu bez uprzedniego odłączenia głównego zasilania często kończy się wypadkiem. Regularne sprzątanie ścinków wokół ramy zapobiega z kolei niebezpiecznym potknięciom operatora.
Budowa i bezpieczne parametry cięcia
Klasyczna gilotyna do zbrojenia wykorzystuje stały nóż dolny i opadający pionowo nóż górny, który realizuje zadanie cięcia ze wsparciem wydajnego napędu. Możliwości konkretnego sprzętu zależą bezpośrednio od wybranej konfiguracji i zainstalowanej jednostki zasilającej. W ofercie firmy TOR-INDUSTRIES zakres maksymalnej grubości obrabianego materiału różni się w zależności od docelowego modelu. Konstrukcja XC42 tnie stal o średnicy od 6 do 40 mm przy mocy silnika 3 kW i waży 365 kg. Z kolei potężniejszy wariant XC50 radzi sobie z prętami do 50 mm, wykorzystuje silnik o mocy 4 kW i waży równe 500 kg. Świadomy dobór parametrów maszyny do planowanej skali produkcji zapobiega pracy urządzenia na granicy jego mechanicznej wydajności.
Procedury konserwacyjne obejmują przede wszystkim codzienną ocenę wizualną krawędzi tnących pod kątem mikropęknięć oraz postępujących wykruszeń materiału. Regularne uzupełnianie smaru w wyznaczonych punktach skutecznie redukuje tarcie w silnie obciążonym układzie przeniesienia napędu. Stanowisko pracy wymaga bieżącego oczyszczania z gromadzących się opiłków, zgorzeliny i drobnych odłamków stalowych. Takie zanieczyszczenia potrafią błyskawicznie przedostać się do wnętrza mechanizmów i przyspieszyć kosztowne zużycie łożysk oraz głównych prowadnic. Cykliczna kontrola stanu napędu, weryfikacja naciągu pasków oraz sprawdzanie stabilności mocowań odbywa się ściśle według zaleceń producenta danego urządzenia.
Połączenie dyscypliny codziennej obsługi z regularnymi przeglądami pozwala utrzymać stały i wysoce przewidywalny rytm obróbki zbrojenia. Wytrenowani operatorzy natychmiast wyłapują nietypowe dźwięki silnika lub wyczuwalny luz w mechanizmach poruszających nożami. Odpowiednia przestrzenna organizacja zbrojarni, uwzględniająca szerokie strefy podparcia materiału oraz bezpieczny kierunek odrzutu, znacząco minimalizuje nieplanowane przestoje techniczne. Zadbany i prawidłowo serwisowany park maszynowy obniża wydatki na nagłe naprawy, chroni budżet projektu i zapewnia bezpieczeństwo całej zmianie roboczej przez wiele lat intensywnej eksploatacji sprzętu.
Kategorie artykułów
Polecane artykuły

Porównanie skuteczności ultradźwiękowych i elektromagnetycznych odstraszaczy

Jak obciążenie i pogoda wpływają na pracę plandeki na naczepie burtowej

Jakie zabezpieczenia i procedury RODO powinna mieć zdalna obsługa księgowa
