Artykuł sponsorowany
Co psuje powtarzalność graweru na płytach PMMA i PCV w krótkich seriach reklamowych
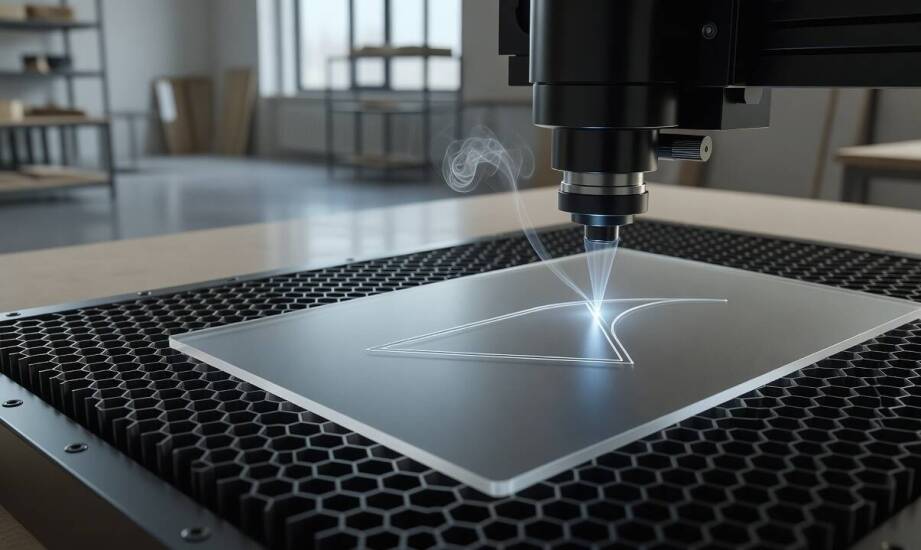
W produkcji krótkich serii reklamowych, takich jak tablice informacyjne czy standy ekspozycyjne, utrzymanie identycznego wyglądu detali bywa wyzwaniem. Ten sam plik wektorowy przesłany do plotera może dać zupełnie inny efekt wizualny na płytach PMMA i PCV. Wizualne różnice w odwzorowaniu krawędzi oraz głębokości wzoru wynikają bezpośrednio z fizykochemicznych właściwości danego materiału, a nie z błędu na etapie projektowania grafiki. Osiągnięcie powtarzalności wymaga poznania sposobu, w jaki poszczególne rodzaje tworzyw sztucznych reagują na wiązkę termiczną maszyny. Taka wiedza pozwala zminimalizować ryzyko odrzutów i zachować spójność całej partii produkcyjnej.
Wpływ parametrów płyty na ostrość detali
Barwa oraz stopień przezroczystości arkusza bezpośrednio determinują ostateczną widoczność znakowania. Na polimetakrylanie metylu (PMMA) w kolorze czarnym, czerwonym lub brązowym wiązka tworzy wyraźny, zmatowiony obszar o wysokim kontraście. Na formatkach całkowicie przezroczystych rezultat staje się znacznie subtelniejszy. Taki matowy, półprzepuszczalny ślad doskonale współpracuje z bocznym podświetleniem LED, rozprowadzając światło wewnątrz struktury. W przypadku polichlorku winylu (PCV) wybarwienie po obróbce termicznej bywa trudniejsze do przewidzenia, ponieważ zależy od stabilizatorów i plastyfikatorów dodanych przez producenta.
Kluczową rolę odgrywa sama technologia wytwarzania półproduktu. Płyty lane charakteryzują się jednorodną strukturą molekularną, co zapewnia stabilne zachowanie podczas topienia. Skutkuje to utrzymaniem idealnie białego wzoru, którego głębokość nie ulega wahaniom. Alternatywne płyty ekstrudowane reagują na wysoką temperaturę mniej równomiernie. Przetopiony materiał często zastyga w formie szarych lub półprzezroczystych krawędzi, co obniża czytelność najmniejszych znaków typograficznych.
Fizyczne wymiary formatki również wpływają na precyzję pracy plotera. Odchylenia grubości w obrębie jednej tafli lub pomiędzy różnymi partiami dostawy przesuwają optymalny punkt ogniskowania soczewki. Kiedy wiązka traci ostrość na grubszym fragmencie materiału, energia rozprasza się na większej powierzchni, spłycając linię cięcia. Powierzchnia robocza wymaga bezwzględnej czystości przed rozpoczęciem pracy. Resztki kleju po folii ochronnej, mikrozarysowania czy zatłuszczenia ulegają zwęgleniu, trwale brudząc krawędzie grafiki i wymuszając odrzucenie elementu.
Przygotowanie pliku a stabilność znakowania
Prawidłowe zachowanie maszyny zależy od precyzyjnego uporządkowania danych wejściowych. Plik wektorowy przesyłany do oprogramowania sterującego wymaga bezbłędnej struktury, aby zapobiec niekontrolowanym ruchom głowicy. Zgodność projektu obejmuje kilka bazowych zasad:
- wszystkie teksty podlegają zamianie na krzywe, co eliminuje ryzyko podmiany fontu,
- ścieżki rysunku muszą stanowić idealnie zamknięte obiekty geometryczne bez przerw,
- poszczególne operacje trafiają na osobne warstwy kolorystyczne, odróżniając wzór od obrysu,
- grubość linii cięcia ustawia się jako wartość włosową lub dokładnie 0,001 milimetra,
- obszary do zmatowienia otrzymują stuprocentowe, czarne wypełnienie bez stosowania gradientów.
Grafika opracowywana w skali 1:1 ułatwia weryfikację rzeczywistych wymiarów przed uruchomieniem maszyny. Elementy wektorowe nie mogą się na siebie nakładać. Ukryte duplikaty linii zmuszają urządzenie do dwukrotnego naświetlania tego samego miejsca, co natychmiast topi otaczające fragmenty polimeru i deformuje krawędzie.
Test próbny na niewielkim fragmencie z bieżącej partii materiału to jedyny sposób na kalibrację systemu. Kontrola pierwszej sztuki pozwala wychwycić minimalne różnice w gęstości surowca przed uruchomieniem pełnej produkcji. W razie konieczności operator dostosowuje moc tuby oraz prędkość posuwu wózków liniowych. Weryfikacja co dziesiątego detalu utrzymuje stałą głębokość i ostrość w całej serii standów reklamowych.
Ostateczny wygląd matowionych elementów zależy w równym stopniu od właściwości fizycznych arkusza, jak i rygoru technologicznego na etapie produkcji. Wybór samego wzoru graficznego nie wystarczy do osiągnięcia oczekiwanych rezultatów, jeżeli różnice strukturalne surowca zostaną zignorowane przez operatora.
Spółka MURGRABIA działa w województwie zachodniopomorskim od ponad czterdziestu lat, dostarczając płyty z polimetakrylanu metylu oraz polichlorku winylu dla przedsiębiorstw reklamowych, producentów mebli i branży budowlanej. Praktyka obróbki polimerów pokazuje, że jednorodność wylewanych formatek bezpośrednio warunkuje ostrość typografii w krótkich seriach. Wykonując dla podmiotów zewnętrznych grawerowanie laserowe w Szczecinie, zakład dostosowuje moc głowicy termicznej do gęstości konkretnej partii materiału z dostępnego parku maszynowego. Połączenie wiedzy o specyfice tworzyw sztucznych z precyzyjną kontrolą testową stabilizuje proces odwzorowywania detali na standach ekspozycyjnych.
Kategorie artykułów
Polecane artykuły
Porównanie skuteczności ultradźwiękowych i elektromagnetycznych odstraszaczy
Jak obciążenie i pogoda wpływają na pracę plandeki na naczepie burtowej
Dlaczego warto wybrać mikrodermabrazję w walce z oznakami starzenia się?
